Сварка нержавейки в Алматы: особенности, технологии и цена
Выполняем сварку нержавеющей стали в Алматы: TIG-сварка (аргонодуговая), полуавтомат с газом, ручная дуговая со специальными электродами. Работаем с трубами, баками, перилами, пищевым оборудованием, тонким листовым металлом и нестандартными изделиями. Выезд на объект и работа в цеху. Отправьте фото, толщину металла и описание задачи — рассчитаем стоимость.
Выполняем сварку нержавеющей стали в Алматы: TIG-сварка (аргонодуговая), полуавтомат с газом, ручная дуговая со специальными электродами. Работаем с трубами, баками, перилами, пищевым оборудованием, тонким листовым металлом и нестандартными изделиями. Выезд на объект и работа в ц Один нюанс сразу: цена на сварку нержавейки без понимания толщины, геометрии и требований к шву — это не расчёт. Один и тот же «один метр шва» на трубе Ø25×1,5 мм для пищевой системы и на листовом мет
Сколько стоит
Точная цена после замера или описания задачи. Указанные суммы — ориентир, если они есть на странице.
Точная цена после замера. Напишите задачу в WhatsApp — дадим ориентир.
Как получить расчёт:
Один нюанс сразу: цена на сварку нержавейки без понимания толщины, геометрии и требований к шву — это не расчёт. Один и тот же «один метр шва» на трубе Ø25×1,5 мм для пищевой системы и на листовом металле 6 мм для технического бака стоит совершенно по-разному.
Почему сварка нержавейки требует особого подхода
Нержавеющая сталь не ржавеет потому, что содержит хром — как правило, от 10,5% и выше. Хром взаимодействует с кислородом воздуха и образует тонкую пассивную плёнку на поверхности металла, которая и защищает его от коррозии.
Проблема возникает при нагреве в зоне сварки: при температуре 450–850 °C хром начинает реагировать с углеродом, образуя карбиды хрома. В этой зоне содержание свободного хрома падает — плёнка ослабевает, и металл теряет коррозионную стойкость. Это явление называется сенсибилизацией.
Хром и антикоррозийные свойства — что важно сохранить
Нержавеющая сталь не ржавеет потому, что содержит хром — как правило, от 10,5% и выше. Хром взаимодействует с кислородом воздуха и образует тонкую пассивную плёнку на поверхности металла, которая и защищает его от коррозии.
Пониженная теплопроводность и высокое тепловое расширение
У нержавеющей стали теплопроводность примерно в 3 раза ниже, чем у углеродистой. Тепло распространяется медленнее и концентрируется в зоне сварки. Следствие — локальный перегрев, который быстро приводит к прожогам на тонком металле.
Почему аккуратность здесь — не эстетика, а функция
На перилах из нержавейки в офисном центре некрасивый шов — это эстетическая проблема. На баке пищевого производства или трубе для воды некрасивый шов с непроварами и порами — это ещё и функциональная проблема: шероховатости внутри трубы накапливают бактерии, а непровар в шве озна
Какие технологии применяются для сварки нержавейки
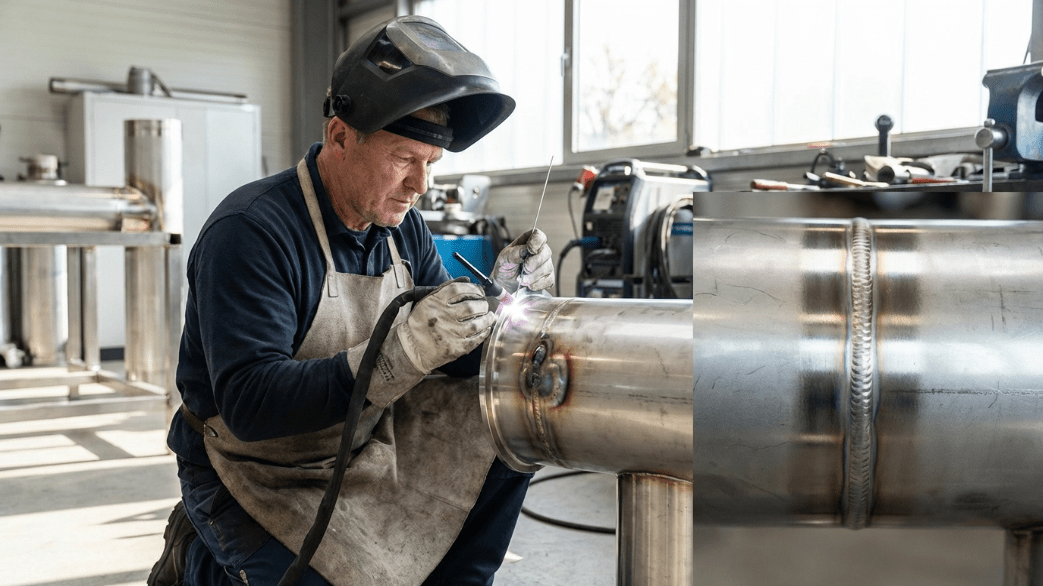
Как работает: вольфрамовый неплавящийся электрод создаёт дугу в среде аргона. Присадочная проволока из нержавейки подаётся вручную. Аргон вытесняет кислород из зоны сварки — шов формируется без окисления.
Когда лучший выбор: тонкий металл, пищевые системы, декоративные швы, трубы под давлением, любое изделие с требованиями к внешнему виду.
TIG — аргонодуговая сварка
Как работает: вольфрамовый неплавящийся электрод создаёт дугу в среде аргона. Присадочная проволока из нержавейки подаётся вручную. Аргон вытесняет кислород из зоны сварки — шов формируется без окисления.
Полуавтоматическая сварка (MIG/MAG)
Как работает: плавящаяся проволока из нержавейки подаётся автоматически в зону дуги. Для нержавейки используется газовая смесь — как правило, аргон + CO₂ или аргон + кислород (чистый CO₂ не подходит — он окисляет хром).
Ручная дуговая сварка (MMA)
Как работает: специальные электроды для нержавейки с соответствующим покрытием (например, тип Э-08Х20Н9 или импортные аналоги).
Лазерная сварка
Как работает: сфокусированный лазерный луч плавит металл в узкой зоне с минимальным тепловложением. Высокая скорость, минимальная деформация.
Когда TIG действительно нужен, а когда можно выбрать другой метод
TIG считается основным методом для нержавейки — и заслуженно. Но это не значит, что он нужен всегда и везде.
Оставить заявку
Напишите задачу, район и фото, если есть. Телефон: +7 707 428 71 77 .
Частые вопросы
Нержавейка требует защиты зоны сварки инертным газом (аргоном) для сохранения антикоррозийных свойств, более точного контроля нагрева (ниже теплопроводность, выше тепловое расширение) и специализированных расходников. Это делает работу медленнее и дороже.
TIG даёт минимальное тепловложение, чистый шов без окисления и точный контроль сварочной ванны. Это критично для тонкого металла, пищевых систем и декоративных изделий — то есть для большинства задач с нержавейкой.
Да. Полуавтомат с газовой смесью на основе аргона подходит для технических конструкций из нержавейки толщиной 2–3 мм и выше. Для декоративных и пищевых изделий предпочтителен TIG.
Технически — да, специальными электродами для нержавейки. Но шов хуже по чистоте, больше риск деформации и сенсибилизации. Применяется только при ремонте в труднодоступных местах, где невозможно использовать TIG или полуавтомат.
Только TIG. Для металла до 2 мм другие методы дают прожоги или непровары. TIG позволяет контролировать тепловложение с точностью, необходимой для работы с тонким листом.
TIG — основной метод для всех диаметров. Для пищевых и медицинских трубопроводов — TIG с поддувом аргона изнутри трубы (защита корня шва).
TIG работает медленнее, расходники дороже (аргон, вольфрамовые электроды, присадка из нержавейки), а сам метод требует более высокой квалификации сварщика.
Ориентировочно: TIG-сварка от 4 990 ₸/см, выезд от 8 000–12 000 ₸, сварка трубного стыка от 5 000–15 000 ₸. Точная стоимость зависит от толщины металла, длины шва и требований к результату.